

 DE



Unternehmen
Produktion
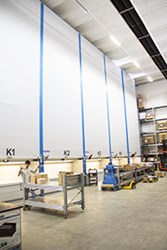
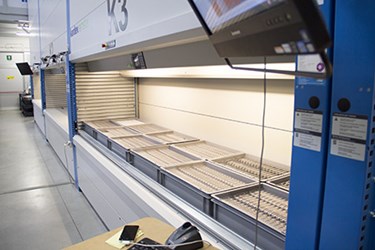
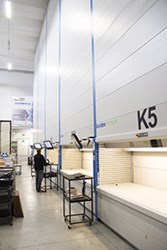
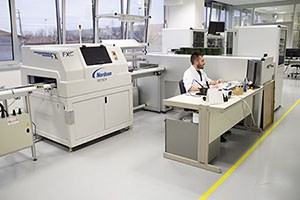
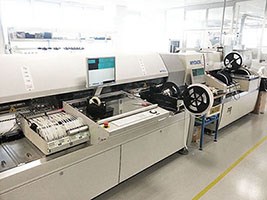
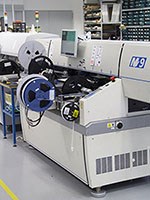
Die Produktionszyklen und internen Prüfungen werden über modernste SMT- (Surface Mounting Technology) und PTH-Linien (Pin Through Hole) durchgeführt, unterstützt durch Bestückungsautomaten (Pick&Place), Wellenlötmaschinen, Reflow-Öfen, optische Inspektionssysteme (AOI) und Montage-Robotik. Die Kapazität unserer Werke liegt bei Tausenden von Komponenten pro Stunde, was eine hohe Geschwindigkeit, Präzision und eine äußerst kurze Time-to-Market vereint. Der Produktionsprozess entspricht vollständig den Umwelt- und Öko-Richtlinien WEEE, RoHS und REACH. Am Ende der Linie werden alle Produkte strengen automatischen Tests unterzogen und einzelne Prüfberichte erstellt. Dank 12 Meter hoher automatisierter Vertikallager mit einer Fläche von 1.000 m² sind durchschnittlich 80.000 Teile stets versandbereit auf Lager. Die Anbindung an das ERP-System garantiert die vollständige Rückverfolgbarkeit der Produkte.
ENTWICKLUNG
- SENECA hat erhebliche Investitionen in die eigenen Labore getätigt, um Überprüfungen auf jeder Stufe des Produktionsprozesses durchführen zu können.
- Programmierbare Technologien: FPGA, PSoC, CPLD
- Fortschrittlichste Übertragungs- und Programmiertechnologien: ASIC, DSP, MEMS, LVDS, VHDL…
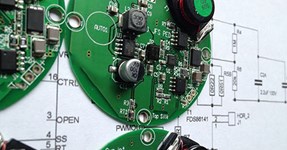
- Fortschrittliche Entwicklungssoftware: Electronic PCB CAD (PROTEL DXP), Prototyping (LPKF PROTOMAT 60), Electric CAD / Mechanic (AUTOCAD), 3D Modeling (CADMATIC)
PRODUKTION
- Pick&Place-Bestückungslinien der neuesten Generation SMT (Surface Mounting Technology)
- Robotergestützte Montage
- AOI-Systeme (Automated Optical Inspection)
- ATE-Systeme (Automatic Test Equipment)
- Einhaltung der Umweltrichtlinien WEEE, RoHS und REACH
- Burn-In-Test über den gesamten Produktionsprozess hinweg
- Hohe intrinsische Störfestigkeit gegen elektromagnetische Störungen
- Flexible Produktivität von rund tausend Stück pro Stunde
- Reflow-Öfen
- Wellenlöten
- Integriertes Labor für EMV-Tests
- Globale Rückverfolgbarkeit
- Schneller Produktionswechsel
LAGER
- Vertikalliftsystem zur Lagerung sperriger Lagergüter
- Über 12 Meter Höhe
- Große Lagerkapazität (1.000 m² Lagerfläche)
- Automatische, manuelle oder per Gabelstapler erfolgende Tablarausgabe
- Schnelle Integration von Barcode-Scannern zur Auftragserfassung, Kommissionierung und Bestätigung
- Echtzeitanbindung an ERP-Systeme unterstützt den Bediener für höchste Präzision
- Vollständige Chargen-Rückverfolgbarkeit